Volvos nya patent avslöjar nya tekniken och utmaningarna i detalj. Stora byggklossar måste passa ihop med millimeterprecision. Det är här nya elbilen EX60 kan ha kört fast.
Volvo Cars har satsat miljarder på att revolutionera sin metod för att bygga elbilar. Men nya EX60 har blivit en tillverkningsmardröm. Så sent som i fredags fick många bilköpare beskedet att deras nya elbil från Volvo kommer först någon gång 2027. Det är inte första gången leveransen skjutits upp.
Nu har Carup granskat flera nya patentansökningar från Volvo som avslöjar hur avancerad tekniken bakom bilens helgjutna chassi och integrerade batteri är. Ritningarna visar hur nästan allt måste passa ihop med extrem precision. Det ger flera ledtrådar till mysteriet om varför Volvo har så svårt att få upp produktionstakten. Själva lägger de locket på och vill inte avslöja de konkreta problemen.

Volvo Cars nya elbil EX60 skulle bli startskottet för en ny generation elbilar med smartare tillverkning. Med megacasting och cell-to-body-teknik för batteriet ska bilen bli lättare, billigare att tillverka och kunna köras längre på en laddning. Men första halvåret i nya elbilsfabriken i Torslanda verkar ha blivit en besvärlig prövning för Volvo.
Enligt uppgifter som Carup tidigare rapporterat produceras bara omkring 200 EX60 i veckan i Torslandafabriken. Målet uppges vara omkring 2 000 bilar. Det skulle innebära att Volvo bara når en tiondel av den planerade produktionstakten. Uppgifterna kommer från personer med insyn och har inte bekräftats av Volvo Cars.
Senaste tiden har flera nya patent från Volvo Cars blivit offentliga. De visar hur företaget arbetat med lösningar i bilarnas mest avancerade konstruktioner. Det handlar om utformningen och tillverkningen av bilens bakre struktur, där den stora aluminiumgjutningen möter batterikonstruktionen och resten av karossen.
Patentritningarna ger ingen fullständig bild av EX60:s färdiga konstruktion. Men de visar vilka tekniska utmaningar Volvos ingenjörer försöker lösa med den nya tillverkningsmetoden. Och att det handlar om små marginaler om något går snett.
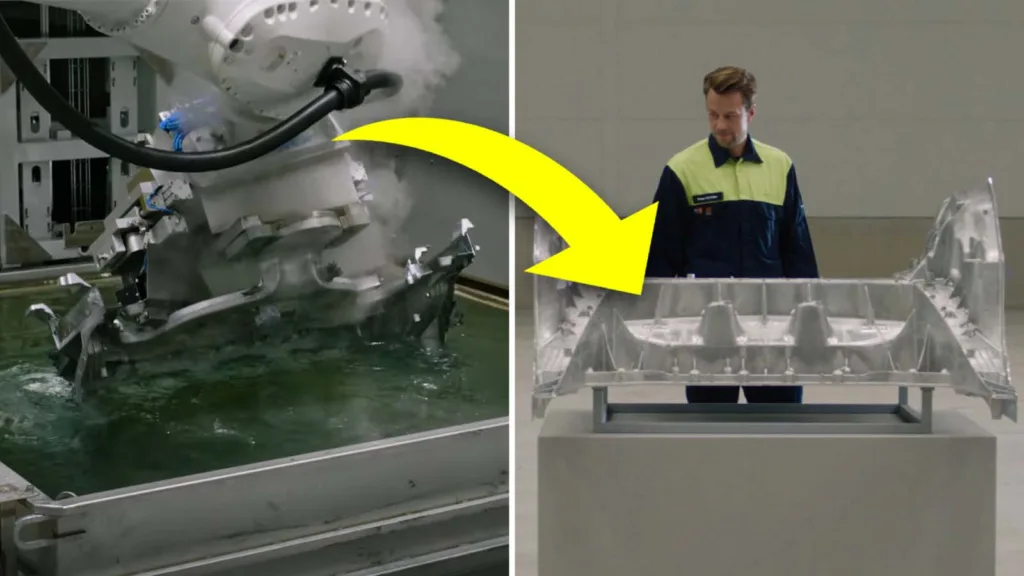
Megacasting – hundra bildelar blir en enda gjutning
Den största förändringen handlar om själva bilkarossen. Traditionellt byggs den bakre golvstrukturen av många mindre pressade plåtdelar som sammanfogas genom svetsning, limning och andra metoder. Volvo har valt en helt annan lösning på sina nya elbilar.
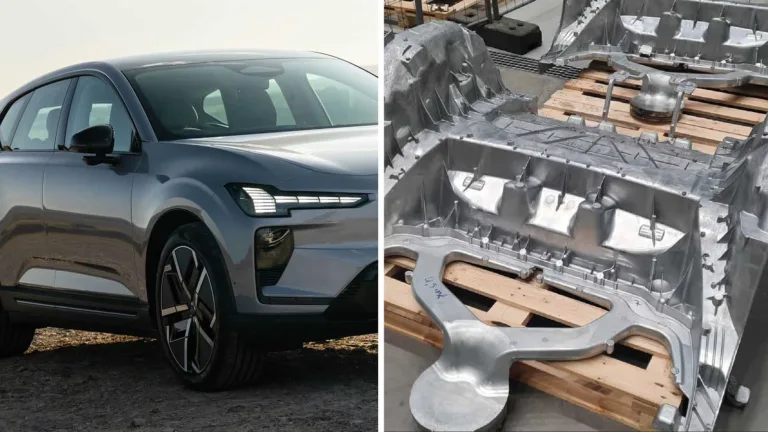
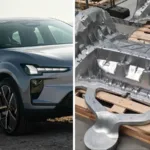
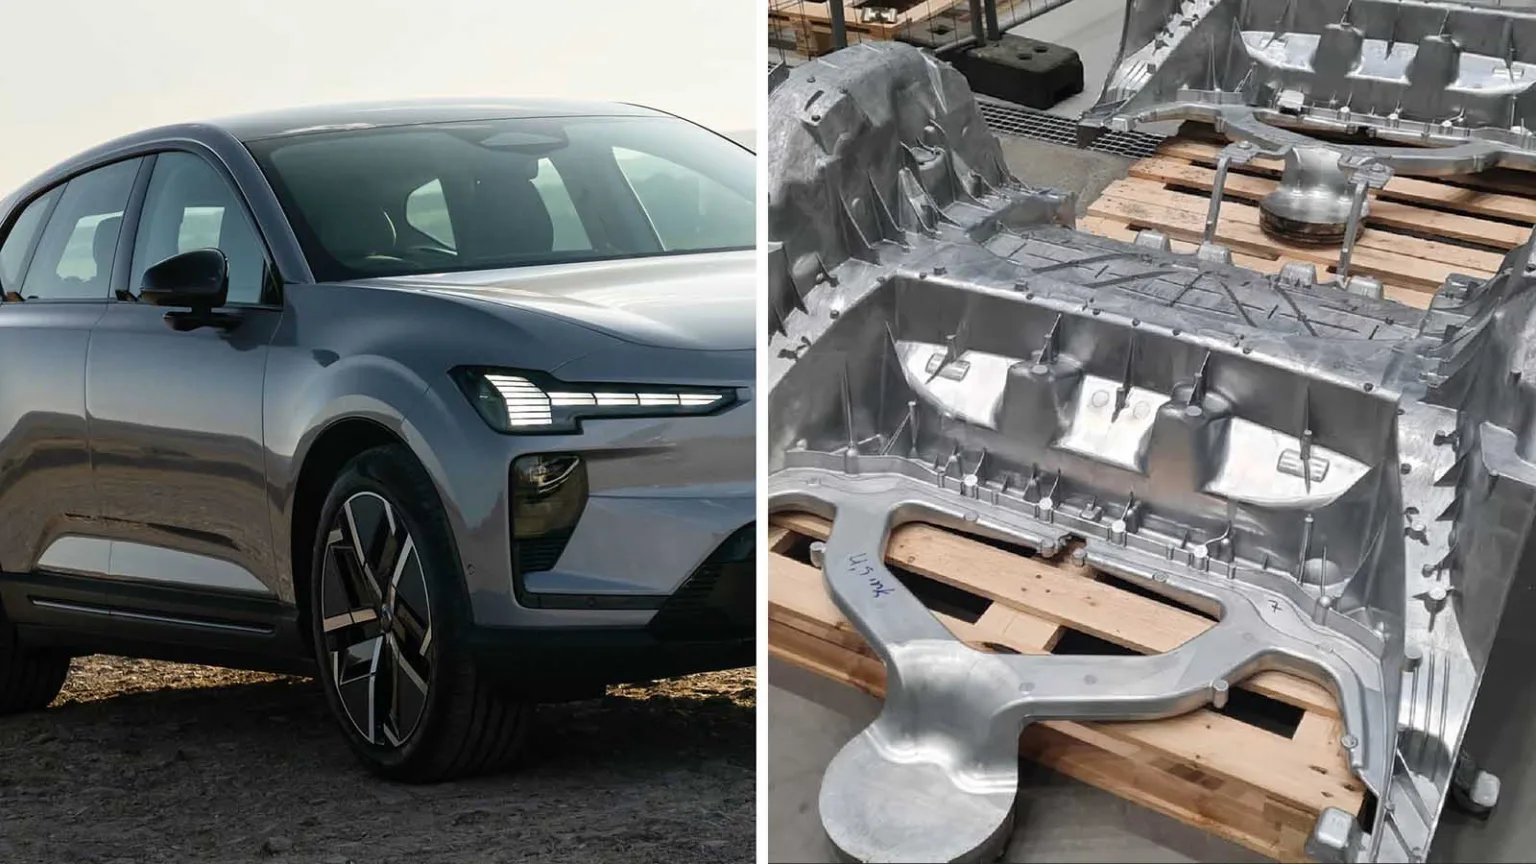
Med megacasting ersätts omkring 100 mindre plåtdelar av en enda stor, helgjuten aluminiumkomponent. Tekniken fungerar genom att smält aluminium under mycket högt tryck pressas in i en stor stålform. Metallen fyller formens hålrum och stelnar till en komplicerad struktur med väggar, förstärkningar, fästen och andra detaljer.
När gjutformen öppnas kommer en stor del av bilens bakre golvstruktur ut som en enda komponent. Volvo beskriver själva fördelarna i sin tekniska genomgång av megacasting. Färre komponenter och sammanfogningar ska minska vikt och materialåtgång. Samtidigt blir det möjligt att skapa en styvare konstruktion och mer utrymme i bilen.
Men det finns också en svårighet. Vid traditionell tillverkning kan många små komponenter justeras eller ersättas var för sig. Med en stor aluminiumgjutning måste hela komponenten hålla mycket hög kvalitet och precision.
Om metallen inte fyller formen korrekt, om porer bildas eller om gjutgodset deformeras när det svalnar kan den färdiga delen behöva kasseras. Ju större och mer komplicerad gjutningen är, desto svårare blir det att hålla alla dimensioner inom tillåtna toleranser. Temperatur, tryck, kylning och gjutformens utformning måste samverka.
Det här är en möjlig förklaring till varför det kan vara svårt att snabbt öka produktionen. En gjutpress kan tillverka stora komponenter, men det räcker inte om alltför många av dem måste underkännas. Volvo har inte offentliggjort någon kassationsgrad för EX60:s gjutna karossdelar. Eller ens bekräftat exakt var problemen ligger.
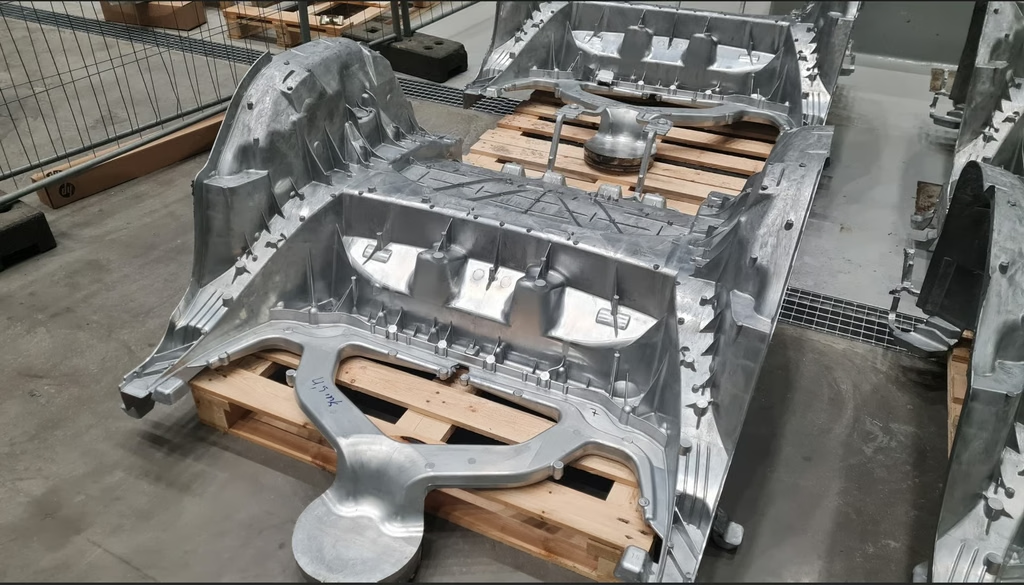
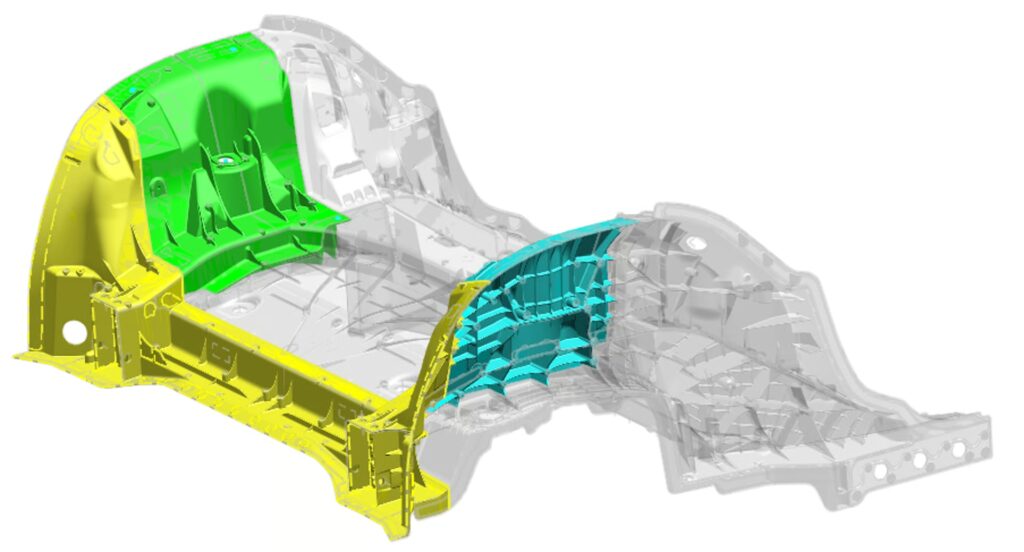
Nya patentet – väggarna måste få exakt rätt vinkel
Ett av de färska patenten beskriver ett mycket konkret problem vid tillverkningen av stora aluminiumkomponenter: Hur får man ut den färdiga delen ur gjutformen utan att den fastnar eller skadas? I ett nytt patent visar Volvo en bakre karossdel som tillverkas med en gjutform och en rörlig verktygsdel, en så kallad slide. Den rörliga delen skapar komplicerade hålrum och invändiga väggar i aluminiumgjutningen. När metallen stelnat måste verktygsdelen dras ut.
Problemet är att väggar och förstärkningar kan ligga i olika riktningar. Om de är helt parallella med utdragningsriktningen kan verktyget fastna. Om väggarna lutar för mycket kan det i stället gå åt mer material, vilket ökar vikten och kan försämra utrymmesutnyttjandet.
Volvos lösning är att ge olika väggar olika lutningsvinklar. Patentet beskriver exempelvis vinklar på omkring 1,5 respektive 3 grader, beroende på vilken vägg det gäller. Konstruktionen ska samtidigt kunna skapa starka infästningspunkter i den bakre delen av bilen.
Det är en detalj som kan verka obetydlig. Men i en stor helgjuten aluminiumdel är just möjligheten att få loss komponenten från formen avgörande för att kunna tillverka den effektivt. Patentet visar även hur olika fästen kan placeras och bearbetas efter gjutningen.
Den tekniska utmaningen: Volvo måste kombinera tre krav som delvis motverkar varandra. Aluminiumdelen ska vara stark, väga så lite som möjligt och kunna tillverkas snabbt i ett stort antal exemplar. En liten förändring av väggarnas vinklar kan därför få betydelse både för hållfastheten och för hur lätt det är att producera detaljen.
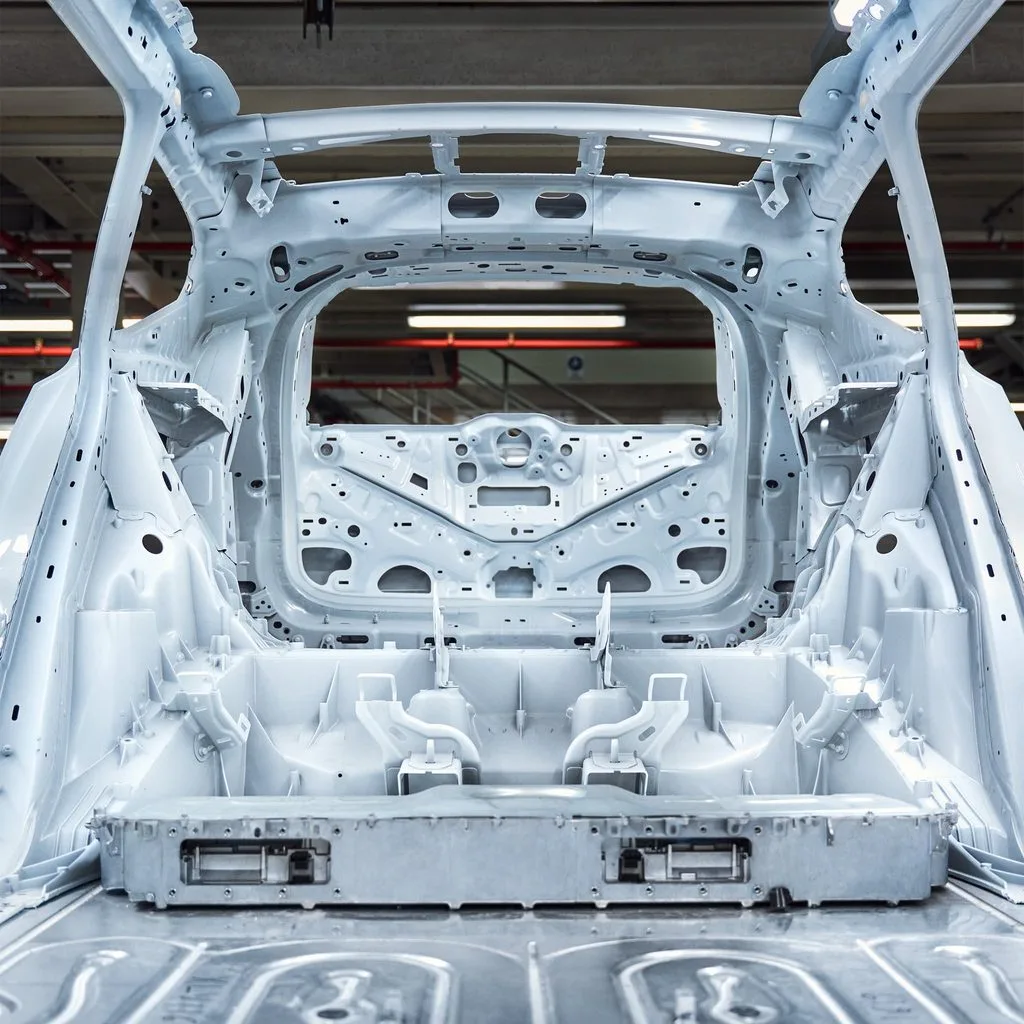
Batteriet blir en del av bilens bärande konstruktion
Den andra stora förändringen i EX60 gäller batteriet. Volvo använder cell-to-body, en metod där battericellerna integreras närmare bilens bärande konstruktion. I många äldre elbilar byggs batteriet som en separat, relativt självständig enhet. Cellerna monteras i moduler, modulerna placeras i en batterilåda och hela paketet skruvas fast under bilens golv. Det blir lite kaka på kaka.
Med cell-to-body tar batteriet en mer direkt plats i karossens konstruktion. Genom att minska behovet av mellanliggande moduler och separata förstärkningar kan mer av utrymmet användas för energilagring. Det ger möjlighet till lägre vikt och bättre utrymmesutnyttjande. Men det betyder också att batteriets mekaniska infästningar och bilkarossens deformation vid en kollision måste konstrueras tillsammans.
En batterikonstruktion ska inte bara hålla cellerna på plats. Den ska också skydda dem från stötar, vibrationer, vatteninträngning och extrema temperaturer. Battericellerna behöver dessutom kunna kylas och anslutas elektriskt, samtidigt som batteriets delar måste hållas tillräckligt åtskilda för att undvika kortslutning.
Detta skapar en särskild utmaning när batteriramen ska förenas med en stor gjuten aluminiumkonstruktion. Om batterikonstruktionen och karossen inte passar ihop inom de nödvändiga toleranserna kan monteringen bli komplicerad. Även minimala måttavvikelser kan påverka kontaktytor, tätningar och infästningar.
Det betyder inte att Volvo bevisligen har sådana problem i serieproduktionen. Men det är en teknisk risk vid den typ av konstruktion som företaget valt.
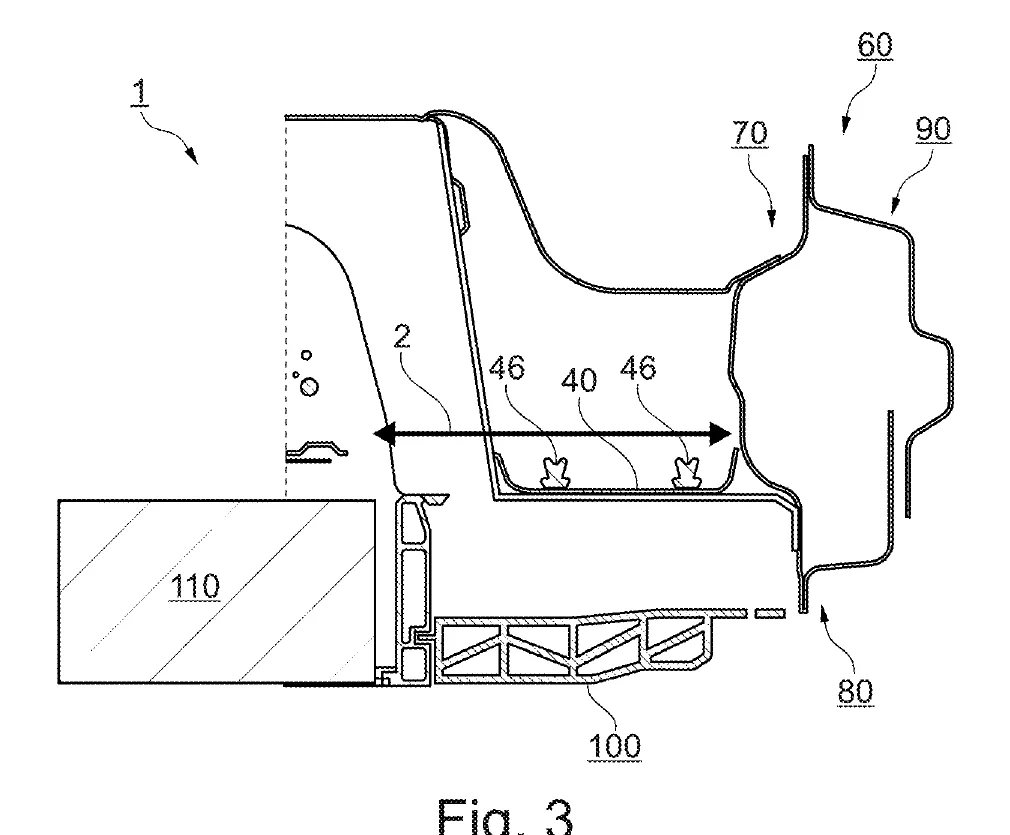

Patentet som visar hur batteriet ska fästas i karossen
Det kanske mest intressanta patentet handlar om hur den bakre gjutna karossdelen ska kopplas samman med batteriramen och bilens dörrstruktur. I konstruktionen möts tre viktiga delar: den bakre karossstrukturen, ramen som bär batteriet och karossens sidostruktur vid C-stolpen.
Detta är ett av bilens mest kritiska områden. Vid en sidokollision måste krafterna fördelas mellan olika karossdelar utan att battericellerna utsätts för farliga deformationer. Volvo beskriver en lösning där den bakre aluminiumstrukturen har två särskilt utformade delar. Den ena ska anslutas till batteriramen och den andra till dörrens och C-stolpens struktur.
Den andra delen utformas som en relativt tunn panel. Det gör det möjligt att skapa en stor och stark kontaktyta utan att konstruktionen tar alltför mycket plats. I patentet beskriver Volvo uttryckligen ett problem med äldre konstruktioner: en stor infästning mellan karossen och batteriramen kan ta utrymme som annars skulle användas till battericeller.
Resultatet blir att batteriet måste göras mindre, eller att bilen behöver bli större för att rymma samma energimängd. Den nya konstruktionen ska lösa båda problemen. Genom att utnyttja utrymmet effektivare kan Volvo få plats med ett större batteri och samtidigt skapa starka infästningar mot karossen.
Förbindningarna kan enligt patentet utföras med bland annat skruvar, nitar eller limförband. Det betyder att Volvo måste hantera flera olika material och sammanfogningsmetoder i samma område. Här uppstår också en möjlig produktionssvårighet. Aluminiumgjutningen, batteriramen och karossens sidostruktur måste ha rätt dimensioner och hamna i rätt läge vid monteringen.
Om delarna avviker från de tillåtna toleranserna riskerar sammanfogningen att bli komplicerad. Även kontaktytor, tätningar och skruvförband kan påverkas. Patentritningarna visar en lösning som skulle kunna vara central för EX60:s konstruktion. Men de visar inte att just dessa infästningar har orsakat Volvos produktionsproblem.


Ny teknik ska förstärka infästningen till bakfjädrarna
Ett annat färskt patent visar hur Volvo försöker lösa problemen med att bygga bilens hjulupphängning i en stor aluminiumgjutning. I en traditionell bilkaross kan olika förstärkningsplåtar svetsas fast på de punkter där fjädrar och stötdämpare ska monteras.
När hela den bakre konstruktionen gjuts i ett enda stycke måste motsvarande förstärkningar i större utsträckning byggas in redan i gjutformen. Volvo har därför utvecklat en konstruktion med ett avancerat system av förstärkningsribbor.
I mitten finns en särskild yta som fungerar som säte för en spiralfjäder. Runt denna yta sitter flera gjutna förstärkningar som fördelar krafterna vidare ut i karossdelen. Ribborna har olika höjd och vissa är placerade i en vinkel i förhållande till varandra. I ett utförande beskriver patentet hur fjäderns anliggningsyta kan luta omkring sex grader.
Det kan tyckas vara en liten detalj. Men utformningen avgör hur belastningen från bakhjulen förs vidare in i bilens kaross. När bilen kör över ett gupp utsätts fjäderinfästningen för stora krafter. Dessa måste kunna tas upp utan att det bildas skadliga spänningskoncentrationer i aluminiumet.
Samtidigt vill Volvo undvika att gjuta in mer material än nödvändigt. Varje extra kilo innebär högre vikt och kan försämra räckvidden. Patentet beskriver också hur förstärkningsribbornas utformning ska möjliggöra gjutning och hjälpa det smälta aluminiumet att fylla konstruktionen.
Konstruktionen måste vara både lätt och stark, samtidigt som metallen måste kunna flöda genom gjutformen på ett kontrollerat sätt. Om förstärkningarna blir för komplicerade kan själva tillverkningen försvåras. Om de förenklas för mycket riskerar konstruktionen att förlora nödvändig styrka. Det är den balans som Volvos ingenjörer försöker uppnå.

Så ska alla delarna passa ihop
De tre karosspatenten visar olika delar av samma tekniska utmaning. Volvo vill bygga en lättare och mer integrerad elbil, där en stor gjuten bakstruktur, batteriram och övrig kaross tillsammans bildar en stark helhet. Det kräver en hög grad av precision i hela tillverkningskedjan. Först ska aluminiumdelen gjutas med rätt form och dimensioner. Därefter kan vissa ytor och infästningar behöva efterbearbetas med hög noggrannhet.
Sedan ska komponenten sammanfogas med batteriramen och resten av karossen. Samtidigt måste infästningar för hjulupphängningen, säkerhetsstrukturer och andra detaljer hamna på rätt plats.
Men utmaningen stannar inte där. När batteriets celler integreras närmare bilens konstruktion måste också batterimonteringen samordnas med karossproduktionen. Det innebär fler beroenden mellan olika tillverkningsmoment.
En försening eller kvalitetsavvikelse vid en enda station kan påverka de efterföljande momenten. Om exempelvis gjutna karossdelar måste bearbetas om, eller om batterikonstruktionen kräver ytterligare kontroll, riskerar hela produktionstakten att påverkas.
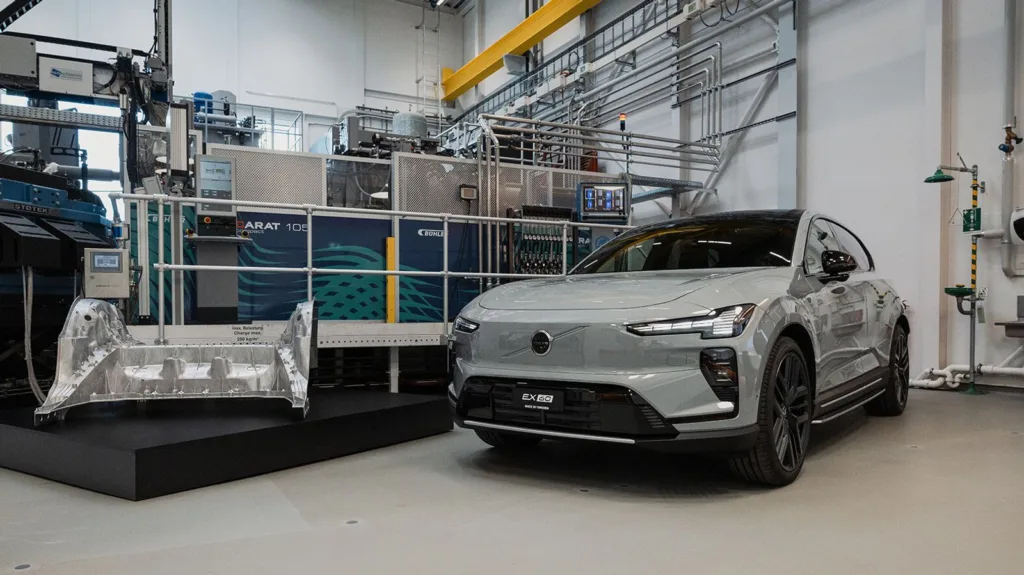
Volvos leverantör avslöjar hur komplicerad gjutningen är
Det finns också intressanta uppgifter från företaget som levererat tekniken till Volvos nya gjuteri. Schweiziska Bühler Group har i ett pressmeddelande den 29 september bekräftat att Volvo använder två stora gjutceller av modellen Carat 840 i Torslanda.
De tillverkar bilens bakre underrede som en enda aluminiumkomponent. Enligt Bühler är EX60 den första europeiska serietillverkade bilmodellen med företagets megacastingteknik. Den stora aluminiumdelen väger omkring 43 kilo och själva gjutcykeln tar cirka två minuter. Det är imponerande siffror. Men gjutningen är bara ett steg i processen. Komponenten måste även kontrolleras och vid behov efterbearbetas innan den kan användas i bilen.
En teoretisk gjutcykel på två minuter betyder alltså inte att fabriken kan leverera en färdig, kvalitetsgodkänd komponent varannan minut över tid. En avgörande fråga för produktionen är hur stor andel av gjutningarna som blir godkända vid första försöket. Det är en uppgift Volvo ännu inte har offentliggjort. Kanske lägger Volvo korten på borden i veckans kvartalsrapport.
En legobygge som måste passa ihop
Volvo Cars har själv framhållit hur svårt det är att bygga EX60. Som Carup tidigare berättat har företagets presschef Kristin Boldemann Wester kommenterat produktionsproblemen i en intervju med EFN.
– Med megacasting, cell-to-body-batterier, med mera, introducerar EX60 toppmoderna och nya tekniker för branschen för vilka det inte finns några ritningar att kopiera, säger hon.
Volvos patent illustrerar just detta. Företaget har utvecklat egna infästningar och förstärkningar för att anpassa tekniken till sina krav. Det är därför rimligt att tolka uttalandet om ritningar som att Volvo saknar en färdig konstruktions- och produktionslösning som direkt kan kopieras till EX60 – inte att ingen annan tillverkare tidigare använt liknande teknik.
De nya patenthandlingarna ger en bild av en mycket avancerad konstruktion där flera tekniker måste fungera tillsammans som ett stort legobygge. Men det går inte att slå fast vilket av dessa moment som ligger bakom Volvos problem. Enligt Carups tidigare granskning finns uppgifter om svårigheter både kring batterier och andra delar av drivlinan.
Volvo har bekräftat att det tar tid att få upp produktionstakten. Men än så länge har de inte konkret velat berätta vad som orsakar de stora förseningarna som gör att köpare får vänta i flera månader extra på sina elbilar. Men kanske väljer de att snart lägga korten på borden.

Kan bli Volvos stora fördel – om tillverkningen fungerar
Det är lätt att förstå varför Volvo investerat så mycket i den nya tekniken. Med megacasting och cell-to-body kan företaget minska antalet komponenter, spara vikt och använda batteriutrymmet bättre. På längre sikt kan det också minska tillverkningskostnaderna.
Den nya SPA3-arkitekturen ska dessutom ligga till grund för fler modeller än EX60. Därför handlar investeringarna inte bara om en enda bil utan om hur Volvo planerar att bygga elbilar under många år framöver. Men det innebär också en betydande risk. När en helt ny tillverkningsmetod ska införas i stor skala måste gjuteri, batterianläggning och slutmontering fungera som ett sammanhängande system.
Volvos färska patent visar hur många tekniska detaljer som måste lösas för att det ska bli möjligt. För närvarande tycks kontrasten vara stor mellan ambitionerna och produktionen.
Patenthandlingarna bakom granskningen
| Patent | Publicerat | Teknisk huvudfråga |
| US 2026/0307735 A1 | 8 oktober | Tillverkning av bakre gjuten karossdel och utdragning ur gjutformen |
| US 2026/0307737 A1 | 8 oktober | Infästning mellan bakre karossdel, batteriram och dörrstruktur |
| US 2026/0316835 A1 | 15 oktober | Förstärkningar och fjäderinfästning i bakre gjuten struktur |
LÄS MER:
Maths Nilsson är motor- och ekonomijournalist och grundare av Carup, har mångårig erfarenhet från stora mediehus och tidningar. Mer information och kontaktuppgifter